71 889 05 60

Wzorzec, seria zerowa i produkcja seryjna. Jak zaplanować produkcję wyrobu, którego technologia jeszcze nie istnieje?
Czas czytania: 11 min
Kiedy firma produkcyjna szuka oszczędności, zwykle zaczyna od hali. Sprawdza OEE, skraca przezbrojenia, analizuje przestoje i koszty produkcji. To dobry kierunek, ale przy nowych wyrobach główny problem często leży gdzie indziej. Realizacja zlecenia zaczyna się dużo wcześniej, w biurze konstrukcyjnym, w dziale technologicznym albo w studiu graficznym, gdzie trwa projektowanie produktu. I właśnie tam najczęściej powstaje wąskie gardło, którego nikt nie widzi w harmonogramie produkcji.
Typowa sytuacja wygląda tak: planista układa zlecenia na maszynach, opierając się na deklaracjach w rodzaju „konstrukcja będzie gotowa w przyszłym tygodniu”. Nie wie jednak, ile pracy mają w tym momencie inżynierowie ani ile innych projektów czeka w kolejce. Całkowity czas realizacji zlecenia (Total Lead Time) się wydłuża, choć maszyny pracują normalnie. Czas ucieka na styku biura i produkcji: w oczekiwaniu na rysunki, akceptacje i poprawki. Zanim ruszy produkcja seryjna, nowy wyrób przechodzi kilka etapów, a każdy z nich może przesunąć termin dla klienta. Żeby to kontrolować, system informatyczny APS 4FACTORY (Advanced Planning and Scheduling) musi obejmować cały proces, od przygotowania wzorca, przez akceptację klienta, aż po serię zerową.
Dowiedz się więcej o rozwiązaniu APS 4FACTORYProdukcja jednostkowa, seryjna i masowa – podstawowe modele produkcji
Zanim przejdziemy do wzorców, warto przypomnieć, z jakimi modelami produkcji mamy do czynienia. Od przyjętego modelu organizacji produkcji zależy bowiem, w którym miejscu powstają opóźnienia.
Produkcja jednostkowa to wytwarzanie unikalnych wyrobów, zwykle na indywidualne zamówienie klienta. Wiąże się z wysokim stopniem personalizacji i wysokim kosztem jednostkowym, a duża część czasu realizacji przypada na projektowanie produktu.
Produkcja seryjna polega na wytwarzaniu większych partii identycznych produktów w powtarzalnych seriach. W przemyśle maszynowym, motoryzacji czy produkcji opakowań to najczęściej spotykany model. Każda seria zaczyna się jednak od nowego wyrobu, który ktoś musi zaprojektować, sprawdzić i dopuścić do produkcji.
Produkcja masowa to wytwarzanie dużych ilości tego samego wyrobu przy wysokim poziomie automatyzacji. Zautomatyzowane wytwarzanie daje niski koszt jednostkowy, ale wymaga stabilnej technologii i sporych nakładów na przygotowanie linii.
W praktyce wiele zakładów łączy te modele. Na tym samym parku maszynowym prowadzi się produkcję seryjną i wykonuje jednostkowe wzorce dla nowych klientów. I to właśnie na tym styku pojawia się najwięcej problemów z planowaniem.
Wzorzec, seria zerowa i seria produkcyjna – czym się różnią?
W zakładach produkcyjnych pojęcia wzorca i serii zerowej często używane są zamiennie. Z punktu widzenia technologii i harmonogramowania to jednak dwa różne etapy, które poprzedzają właściwe wytwarzanie serii.
Wzorzec zamyka etapy projektowania produktu. Służy sprawdzeniu, czy wyrób ma właściwą geometrię, działa zgodnie z założeniami i dobrze wygląda. Z perspektywy planisty to etap najtrudniejszy do przewidzenia. Projekt zmienia się do końca, czasem jeszcze kilka godzin przed uruchomieniem maszyny. Czasy operacji na tym etapie są tylko szacunkami. Przy pierwszej próbie najczęściej okazuje się, że zostały zaniżone, i harmonogram zaczyna się przesuwać. Zdarza się też odwrotnie – czasy są zawyżone. Dla produkcji to wygodny zapas, ale dla planisty oznacza zablokowaną moc, którą można było wykorzystać na inne zlecenia.
Przy wzorcu kluczowa jest obecność człowieka. Konstruktor lub technolog stoi przy maszynie razem z operatorem, ustawia parametry, obserwuje zachowanie materiału i na bieżąco decyduje o zmianach.
Seria zerowa ma inne zadanie. Wzorzec jest już zaakceptowany, a teraz trzeba sprawdzić, czy proces jest stabilny i powtarzalny w warunkach zbliżonych do normalnej produkcji. Inżyniera przy maszynie zwykle już nie ma. Operatorzy pracują samodzielnie, na podstawie instrukcji technologicznych – wydrukowanych albo wyświetlanych na panelu produkcyjnym przy stanowisku.
I tu pojawia się problem, który dobrze znamy z wdrożeń. Seria zerowa przebiega sprawnie tylko wtedy, gdy technolog zdążył wprowadzić do systemu wszystkie wnioski z wzorcowania: korekty narzędzi, poprawione parametry i realne czasy operacji. W praktyce klient naciska na termin, więc serię zerową uruchamia się zaraz po akceptacji wzorca. Jeśli technologia nie została formalnie zaktualizowana, operatorzy trafiają na te same błędy, które wyszły już przy wzorcu, tylko że tym razem nikt nie stoi obok, żeby je poprawić. Bywa też, że poprawki trafiają do systemu dopiero przed realizacją kolejnej serii.
Po serii zerowej zaczyna się seria produkcyjna. W produkcji seryjnej kluczowe znaczenie ma już nie elastyczność, ale powtarzalność: stałe normatywy, stabilne czasy i przewidywalne zużycie materiałów. Dlatego tak ważne jest, żeby dane z wzorcowania i serii zerowej rzeczywiście trafiły do kartoteki technologicznej. Bez tego precyzyjne planowanie serii produkcyjnych nie jest możliwe, bo plan opiera się na czasach, które nie mają wiele wspólnego z rzeczywistością.
Operacje nietechnologiczne, czyli biuro i klient w marszrucie
W klasycznym podejściu marszruta zawiera wyłącznie operacje wydziałowe: cięcie, frezowanie, spawanie, pakowanie. Proces projektowania produktów i decyzje klienta są poza systemem planowania – w Excelu, w systemie PDM albo w mailach.
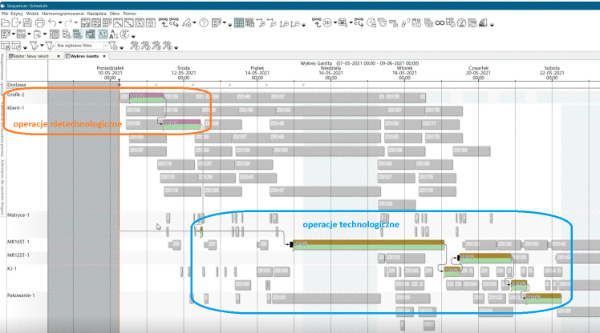
Z pomocą APS 4FACTORY można to zmienić, dodając do marszruty operacje nietechnologiczne. Przykładowy ciąg dla nowego wyrobu może wyglądać następująco:
- Projektowanie produktu. Konstruktor jest w systemie zasobem o ograniczonej wydajności, tak jak maszyna. Jeśli jednocześnie spłynie duża liczba zleceń wymagających nowej konstrukcji, APS 4FACTORY ułoży je według priorytetów i od razu pokaże, kiedy realnie każde z nich może trafić na produkcję.
- Wykonanie wzorca na maszynach produkcyjnych.
- Wysyłka i akceptacja przez klienta. Ten etap modeluje się jako operację na zasobie o nieograniczonej pojemności, ale z określonym czasem trwania, np. 48 godzin. Nie obciąża on żadnego stanowiska, ale zajmuje miejsce na osi czasu.
- Naniesienie poprawek i zwolnienie technologii. Dopiero zakończenie tej operacji odblokowuje start serii zerowej.
Co to daje w praktyce? Jeśli klient spóźnia się z decyzją, wszystkie kolejne operacje przesuwają się automatycznie. Planista nie musi ręcznie poprawiać kilkudziesięciu pozycji w harmonogramie, a na hali nie dochodzi do spiętrzenia zleceń, które „nagle” stały się pilne. To po prostu efektywne zarządzanie zasobami, z tą różnicą, że zasobem jest tu również człowiek, a nie tylko maszyna. Cały proces tworzenia produktów staje się widoczny w jednym miejscu.
Rola systemów ERP, MRP i APS – kto za co odpowiada?
Często słyszymy pytanie, czy do tego wszystkiego nie wystarczy sam system klasy ERP 4FACTORY (Enterprise Resource Planning). Rola ERP 4FACTORY jest jednak inna. W produkcji seryjnej ERP 4FACTORY pozwala prowadzić kartoteki, struktury wyrobów i marszruty, rozliczać zużycie materiałów i śledzić koszty produkcji. Tworzenie zleceń produkcyjnych, przyjęcia na magazyn, fakturowanie – to wszystko dzieje się w ERP 4FACTORY. Dobrze skonfigurowany system ERP 4FACTORY umożliwia pełną kontrolę nad dokumentami i finansami, ale nie odpowiada na pytanie, na której maszynie i o której godzinie wykonać daną operację.
System klasy MRP 4FACTORY (Material Requirements Planning) wylicza, co i kiedy trzeba kupić. Przy nowych wyrobach to szczególnie ważne, bo zamawianie materiałów pod niezatwierdzony BOM to prosta droga do generowania kosztów magazynowania.
APS 4FACTORY odpowiada za zarządzanie harmonogramami produkcji w skali godzin i minut, z uwzględnieniem realnej dostępności maszyn, ludzi i narzędzi. Na hali dane zbiera z kolei system MES 4FACTORY: operator potwierdza wykonanie operacji na panelu produkcyjnym, a planista widzi status realizacji serii bez chodzenia po wydziałach.
Dopiero połączenie tych systemów tworzy spójne środowisko produkcji seryjnej. Taki model umożliwia efektywne wykorzystanie każdego z nich: ERP 4FACTORY pilnuje dokumentów i pieniędzy, MRP 4FACTORY materiałów, APS 4FACTORY czasu, a MES 4FACTORY tego, co faktycznie dzieje się na hali.
Jak zarezerwować moce pod wzorce? Trzy podejścia
Dział sprzedaży potrzebuje terminu dostawy, zanim konstruktor w ogóle zacznie projektować. Planista musi więc zarezerwować miejsce w harmonogramie dla procesu, którego technologia jeszcze nie istnieje. W praktyce spotykamy trzy rozwiązania.
Dedykowane gniazda do wzorców. Najwygodniejsza opcja: osobne stanowiska, na które nie wchodzi produkcja seryjna. Niestety rzadko spotykana, bo dublowanie pras, centrów obróbczych CNC czy pieców tylko na potrzeby prób jest po prostu nieopłacalne. W większości zakładów wzorce muszą powstawać na tych samych maszynach, na których powstają kolejne serie.
Stałe blokady w kalendarzach maszyn. Część firm rezerwuje w kalendarzu stałe okna, np. poniedziałek i wtorek do południa tylko na wzorce. Na papierze wygląda to rozsądnie, ale w praktyce mocno usztywnia plan. Wzorzec często nie jest gotowy na czas, więc maszyna stoi pusta w zarezerwowanym oknie. Planista ręcznie odblokowuje ją dla zwykłej produkcji, a kilka dni później znowu blokuje. Dużo pracy, mało korzyści.
Zlecenia fantomowe. Najbardziej elastyczne rozwiązanie. Fantom to wirtualne zlecenie, które rezerwuje moce na podstawie przewidywanej sekwencji głównych operacji. Sprzedaż dostaje wiarygodny termin, zanim powstanie właściwa technologia, a planista zachowuje płynność realizacji zamówień seryjnych.
Jest jednak jeden ważny warunek: fantoma nie należy tworzyć jako jednego dużego zlecenia obejmującego cały proces. Algorytmy APS starają się minimalizować przerwy między operacjami w ramach jednego zlecenia. Duży fantom zostanie więc potraktowany jak sztywny, ciągły blok, który zajmie zasoby na kilku wydziałach naraz i zablokuje zwykłą produkcję. Znacznie lepiej sprawdza się podział fantoma według zgrubnej struktury wyrobu gotowego – na główne podzespoły i montaż. Wtedy system może wstawiać poszczególne części w wolne luki między zleceniami seryjnymi, a harmonogram pozostaje płynny.
Różnice między branżami
To, jak duży jest problem przedprodukcyjny, zależy w dużej mierze od branży.
W poligrafii i produkcji opakowań prawie każde zlecenie jest inne, a duża liczba zleceń o krótkich nakładach oznacza ciągłe akceptacje. Druk nie ruszy bez zaakceptowanego proofa czy gotowych matryc, a każda godzina postoju drogiej maszyny drukującej w oczekiwaniu na decyzję klienta to konkretna strata.
W przemyśle maszynowym i produkcji na zamówienie (ETO, Engineer to Order) projektowanie produktu może zajmować od 30 do 60% całego czasu realizacji zamówienia. Wąskim gardłem jest tu biuro konstrukcyjne. Opóźnienie w zatwierdzeniu struktury BOM od razu wstrzymuje zakupy materiałów, a w konsekwencji montaż.
W produkcji odzieży liczy się przede wszystkim czas. Sezony są krótkie, a sieci handlowe nie czekają. Kilka dni opóźnienia przy opracowaniu i akceptacji wzorów może oznaczać utratę kontraktu.
Jeden plan od konstrukcji do magazynu
Współczesny przemysł produkcyjny działa pod presją krótkich terminów i rosnących kosztów. Ujęcie całego procesu, od projektu, przez wzorzec z udziałem technologa i oczekiwanie na akceptację, aż po samodzielną serię zerową w jednym harmonogramie stworzonym w APS 4FACTORY to duża zmiana w sposobie zarządzania. Tworzenie nowych produktów przestaje być dla planisty czarną skrzynką. Widać, jak opóźnienie w biurze wpływa na halę i na termin dla klienta, więc można reagować wcześniej. Terminowa realizacja produkcji przestaje zależeć od tego, czy ktoś pamiętał przekazać informację z biura na wydział.
To jeden z prostszych sposobów, które pozwalają firmom utrzymać konkurencyjność bez inwestowania w kolejne maszyny. Optymalizacja kosztów zaczyna się tu od lepszego wykorzystania tego, co zakład już ma. W ramach rozwiązania APS 4FACTORY, opartego na Siemens Opcenter APS, modelujemy operacje nietechnologiczne, pracę konstruktorów i technologów oraz elastyczne zlecenia fantomowe. W połączeniu z ERP 4FACTORY i MES 4FACTORY tworzymy architekturę wspierającą produkcję seryjną od zamówienia po wysyłkę, dla firm, które chcą realizować produkcję seryjną i jednocześnie wprowadzać nowe wyroby bez chaosu w harmonogramie.
Dowiedz się więcej o rozwiązaniu APS 4FACTORY
FAQ – najczęściej zadawane pytania
Na czym polega produkcja seryjna i czym różni się od jednostkowej?
Produkcja seryjna polega na wytwarzaniu wyrobów w powtarzalnych partiach, według stałej technologii. Produkcja jednostkowa dotyczy pojedynczych, często unikalnych wyrobów wykonywanych pod konkretnego klienta. Produkcja masowa to z kolei ciągłe wytwarzanie bardzo dużych ilości tego samego wyrobu. W wielu zakładach te modele funkcjonują obok siebie na tych samych maszynach.
Czym różni się wzorzec od serii zerowej?
Wzorzec służy weryfikacji konstrukcji, funkcji i wyglądu wyrobu. Zmiany wprowadza się często do ostatniej chwili, a technolog lub konstruktor pracuje przy maszynie razem z operatorem. Seria zerowa sprawdza stabilność i powtarzalność procesu w warunkach zbliżonych do produkcji seryjnej. Operatorzy pracują wtedy samodzielnie, według dokumentacji technologicznej zaktualizowanej po wzorcowaniu.
Czy do planowania serii produkcyjnych wystarczy system ERP?
Zwykle nie. ERP prowadzi zlecenia, struktury wyrobów i rozliczenia, ale nie układa szczegółowego harmonogramu z uwzględnieniem ograniczeń maszyn i ludzi. Do tego służy APS, który współpracuje z ERP i wykorzystuje jego dane.
Dlaczego stałe blokady w kalendarzu maszyn nie sprawdzają się przy wzorcach?
Bo termin wzorca zależy od postępu prac konstruktorów i decyzji klienta, a tych nie da się przewidzieć z tygodniowym wyprzedzeniem. Gdy wzorzec nie jest gotowy, maszyna stoi w zarezerwowanym oknie, a planista musi ręcznie zwalniać i ponownie blokować kalendarz. Dynamiczna rezerwacja za pomocą zleceń fantomowych jest dużo skuteczniejsza.
Jak prawidłowo tworzyć zlecenia fantomowe dla złożonych wyrobów?
Nie jako jedno duże zlecenie obejmujące wszystkie operacje. APS dąży do minimalizacji przerw w obrębie zlecenia, więc taki fantom zablokowałby zasoby na wielu wydziałach jednocześnie. Lepiej podzielić go na mniejsze zlecenia odpowiadające głównym podzespołom i montażowi. Wtedy system może umieszczać je w lukach między zleceniami seryjnymi.
Czy w APS można zaplanować pracę biura konstrukcyjnego i czas oczekiwania na decyzję klienta?
Tak. Konstruktorów i technologów modeluje się jako zasoby o ograniczonej wydajności, a wysyłkę próbki i oczekiwanie na akceptację jako operację na zasobie nieograniczonym z określonym czasem trwania, np. 48 godzin. Opóźnienie po stronie biura lub klienta automatycznie przesuwa start produkcji, bez ręcznego przeplanowywania hali.